


RO4350+FR4 smíšená tlaková metalizovaná deska plošných spojů s polovičními otvory kombinuje vynikající výkon vysokofrekvenčního signálu RO4350 s cenovou výhodou FR4, což z něj činí běžné nákladově-efektivní řešení v oblasti vysokofrekvenční komunikace a zařízení pro přesnou detekci. Rozdíly ve fyzikálních vlastnostech mezi těmito dvěma substráty v kombinaci se speciálními strukturálními požadavky na metalizované poloděry však přinesly čtyři obtíže při výrobě jádra, které vyžadují cílené technologické průlomy pro dosažení stabilní hromadné výroby.

Výzva pro spojování mezi vrstvami: průlom v kompatibilitě mezi dvěma substráty
Pryskyřičný systém a koeficient tepelné roztažnosti RO4350 a FR4 se významně liší a spojení rozhraní je špatné, když je přímo smícháno. Po vysokoteplotním ochlazení je náchylnost k delaminaci a deformaci kvůli rozdílům v napětí, což je hlavní zdroj a obtížnost procesu.
Optimalizace přizpůsobení materiálu: Opuštění běžného polovytvrzeného plechu FR4 a použití speciální lepicí fólie Rogers 2929, její dielektrická konstanta Dk=2.9, dielektrická ztráta tan δ<0.003, and interlayer peel strength can be improved by more than 57%.
Konstrukce přechodové vrstvy: Mezi RO4350 a FR4 je přidána kompatibilní přechodová vrstva, která postupně rozkládá CTE ve směru Z, snižuje rozdíl v CTE mezi dvěma substráty na 10 % a absorbuje tepelné napětí.
Symetrická stohovací struktura: Přijetím zrcadlového stohovacího designu se středovou vrstvou PCB jako osou symetrie, jako je struktura „RO4350B/PP/FR-4 × 6/PP/RO4350B“, je tepelné namáhání zrušeno ve více vrstvách, čímž se snižuje deformace z 1,2 % na 0,5 % po tepelném cyklování.
Kontrola rozměrové stability: riziko ztráty kontroly přesnosti po praskání smíšeným tlakem
Míry smrštění RO4350 a FR4 nejsou synchronizovány a po ochlazení smíšeným tlakem jsou náchylné k celkovému roztažení nebo místnímu vyboulení, což má za následek posunutí polohy poloviny otvoru a přímý vliv na přesnost následného vyrovnání vrtání.
Předúprava před smrštěním: Úprava před vypalováním se provádí na dvou substrátech před smícháním a lisováním, aby se předem uvolnilo určité vnitřní pnutí, což výrazně snižuje rozdíl ve smrštění po smíchání a lisování.
Proces lisování krok za krokem: Přijetím segmentované krokové křivky ohřevu se rychlost ohřevu sníží z konvenčních 3 stupňů/min na 1,2 stupně/min. Napětí je vyváženo a uvolněno po 15-20 minutách izolace na 170stupňové platformě, aby se zabránilo koncentraci napětí a rozměrové deformaci.
Korekce rovinnosti po smíchání: Přidejte detekci rovinnosti a kroky fyzické korekce po smíchání, abyste zajistili, že rovinnost plechu vstupujícího do kroku zpracování polovičního otvoru splňuje požadavky na přesnost ± 0,1 mm/100 mm.
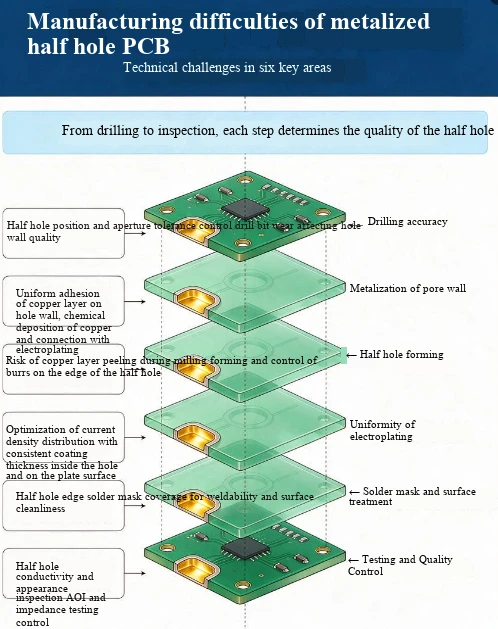
Obtížnost zpracování polovičních otvorů: Procesní adaptace diferencovaného substrátu
RO4350 má vyšší tvrdost než FR4 a mezi těmito dvěma substráty je významný rozdíl v odolnosti proti korozi a přilnavosti kovu. Konvenční jednotné procesy jsou náchylné k problémům, jako je nerovnoměrná velikost pórů, drsné stěny pórů a nerovnoměrný povlak.
Optimalizace parametrů vrtání: Vyberte specializovaný vrták z tvrdé slitiny, který je kompatibilní se dvěma typy tvrdosti substrátu, snižte rychlost vrtání a hladký přechod na spoji RO4350 a FR4 a vyhněte se hrubým stěnám otvorů způsobeným náhlými změnami síly na vrtáku.
Segmentované odvrtávání: Na základě rozdílu v chemické toleranci mezi dvěma substráty se koncentrace odvrtávacího činidla a doba ošetření upravují postupně, aby se důkladně odstranily zbytky odvrtání na povrchu RO4350 a zabránilo se nadměrné korozi substrátu FR4.
Speciální proces frézování: Přijímá řeznou dráhu ve tvaru dvojitého V-, na okraji polovičního otvoru je přidán vodicí otvor, který předem odstraní přebytečnou měděnou kůži, a pro optimalizaci rychlosti a rychlosti úběru se používá drážkovací fréza, která snižuje generování měděných hrotů ze zdroje.
Záruka spolehlivosti povlaku: Zlepšení integrity povlaku na rozhraní smíšeného tlaku
Malé mezery na rozhraní smíšeného tlaku mohou snadno vést k nedostatečné penetraci pokovovacího roztoku, což má za následek neobsazenost povlaku, slabou adhezi a další problémy. Dlouhodobé používání může snadno vést ke korozi nebo špatnému kontaktu.
Speciální aktivace rozhraní: Před galvanickým pokovováním se na rozhraní se smíšeným tlakem provádí plazmové čištění a aktivační úprava, aby se odstranily zbytkové nečistoty a zlepšila se přilnavost nátěru.
Proces pulzního galvanického pokovování: Pulzní galvanické pokovování se používá místo konvenčního stejnosměrného galvanického pokovování ke zlepšení penetrační schopnosti pokovovacího roztoku v mezerách rozhraní, zajištění jednotné tloušťky povlaku na vnitřní stěně polovičního otvoru a stabilizaci tloušťky mědi otvoru na 20 μm nebo více.
Odstraňování otřepů po zpracování: Po vytvoření polovičního otvoru je podroben alkalickému leptání a mikroleptání, aby se zcela odstranily zbytkové měděné otřepy, čímž se zabrání problémům, jako je přemostění zkratů a virtuální pájení během svařování.