


Vysoká rychlostvysokofrekvenční PCBje hlavním nosičem pro přenos signálu zařízení vyšší třídy-, jako jsou základnové stanice 5G, servery AI, milimetrové vlnové radary namontované ve vozidle, satelitní komunikace atd. Hlavním cílem jeho výroby je dosáhnout nízké ztráty signálu, přesné impedanční přizpůsobení a vysokou integritu signálu. Požadavky na výběr materiálu a plné řízení procesu jsou mnohem vyšší než u běžných desek plošných spojů FR-4.
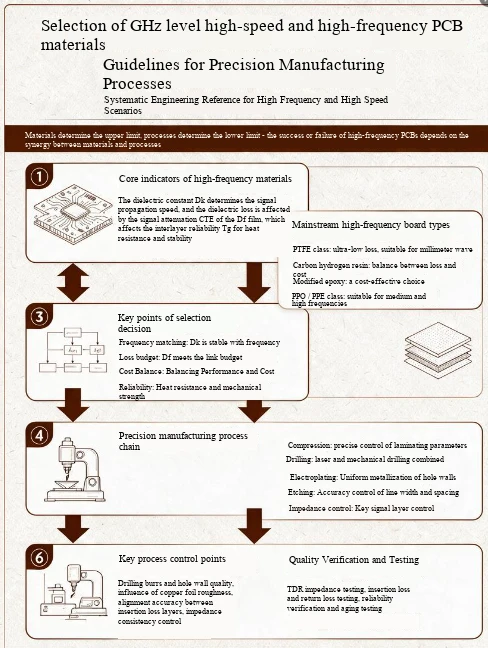
Hlavní body výběru materiálu
Materiály jsou základem pro určování výkonu vysoko{0}}rychlostních a vysokofrekvenčních{1}}desek plošných spojů a systematický výběr je třeba provést kolem tří hlavních dimenzí: nízké ztráty, vysoká stabilita a přizpůsobivost procesu.
1. Výběr základního substrátu
Dielektrické vlastnosti substrátu přímo určují kvalitu přenosu signálu a výběr by se měl řídit čtyřstupňovou logikou „úroveň určování rychlosti, stabilita určování prostředí, adaptace procesu určování struktury a náklady na určování šarže“:
Požadavky na základní indikátor: Dielektrická konstanta (Dk) by měla být stabilní v rozsahu 2,0 až 4,0 a fluktuace by měla být menší než ± 0,05 v širokém frekvenčním a teplotním rozsahu; Dielektrický ztrátový činitel (Df) je pod 0,002-0,005 při 10 GHz; Míra absorpce vody je menší než 0,02 %; Koeficient tepelné roztažnosti (CTE) odpovídá měděné fólii, přibližně 17 ppm/stupeň.
Hlavní scénáře adaptace substrátu:
Řada PTFE (polytetrafluorethylen): jako Rogers RO3000/4000, Taconic TLY, Df až 0,0004, vhodné pro scénáře s milimetrovými vlnami a ultra vysokorychlostní přenosy nad 56 Gb/s.
Uhlovodíkové keramické kompozitní materiály, jako je Rogers RO4350B, lze smíchat s FR-4, čímž vyvažuje výkon a náklady na zpracování, a jsou hlavní volbou ve frekvenčním pásmu 10–30 GHz.
Upravená epoxidová pryskyřice: jako je Panasonic Megtron série Isola I-Tera MT40, vhodná pro středně až vysokorychlostní scénáře 10-25 Gb/s, kompatibilní s tradičními bezolovnatými procesy pájení přetavením.
Vyhýbání se selekci: Je přísně zakázáno nahrazovat vysokofrekvenční substráty běžnými FR-4, aby se předešlo silnému zeslabení signálu na vysokých frekvencích; Přísně uplatňujte zásadu nejprve dovnitř, první ven z materiálů, aby se zabránilo odchylkám dielektrických parametrů způsobeným stárnutím materiálu.
2. Výběr nosných vodičů a pomocných materiálů
Měděná fólie: Upřednostňuje se HVLP ultra-nízkoprofilová měděná fólie s drsností povrchu Rz řízenou pod 2 μm, což výrazně snižuje ztráty vysokofrekvenčních vodičů- způsobené povrchovým efektem; Ultra vysokorychlostní spojení může používat RA válcovanou měď k dosažení konečného efektu hladkého povrchu mědi.
Povrchová úprava: U vysokofrekvenčních scénářů se upřednostňuje nanášení stříbra a organické pájecí masky OSP, aby se zabránilo dalším RF ztrátám způsobeným niklovou vrstvou nanášení zlata ENIG; Proces ponorného zlata používejte pouze ve scénářích poptávky po svařování s vysokou spolehlivostí.
Pájecí odpor: Vyberte specializovaný vysokofrekvenční pájecí odpor s nízkým Dk a nízkým Df, abyste předešli dalším ztrátám při vložení a rušení přenosu signálu způsobenému překrytím vedení běžným pájecím odporem.
Základní body řízení celého procesu
Výtěžnost hromadné výroby a konzistence výkonu vysoko{0}}rychlostních vysokofrekvenčních{1}} desek plošných spojů se spoléhají na exkluzivní přesné řízení v průběhu celého procesu a požadavky na přesnost řízení u základních procesů jsou mnohem vyšší než u běžných desek s plošnými spoji.
1. Technologie vrtání a zpětného vrtání
Pomocí zbrusu nového nebroušeného vrtáku, spárovaného se silnou hliníkovou krycí deskou a melaminovou podložkou s vysokou{0}}hustotou, s exkluzivními parametry „vysoká rychlost, malá rychlost posuvu“, je drsnost stěny otvoru přísně kontrolována do 20 μm, aby se předešlo práškování a delaminaci substrátu.
K vyřešení problému zbytkového rušení vysokofrekvenčního signálu se používá proces přesného zpětného vrtání, který řídí přesnost hloubky v rámci 4 mil, čímž se zcela eliminuje odchylka impedance a přeslechy signálu způsobené přebytečnými sloupci otvorů. Toto je základní proces pro desky s obvody s milimetrovou vlnou.
Chyba vyrovnání mezivrstvy polohy otvoru nesmí překročit 0,05 mm, aby se zabránilo abnormalitám elektrického výkonu způsobeným nesouosostí mezivrstvy; Deska se silnou absorpcí vlhkosti musí být po vrtání vypálena při 150 stupních po dobu 4 hodin, aby se odstranila vlhkost.
2. Proces pokovování otvorů
Povrchová chemická inertnost vysokofrekvenčních substrátů, jako je PTFE, je extrémně silná a konvenčními procesy nanášení mědi nelze dosáhnout spolehlivého spojení, což je největší problém při výrobě:
Pomocí plazmové aktivace (kombinace O2/CF4/N2) nebo procesu aktivace roztokem naftalenu sodného jsou inertní molekulární řetězce na povrchu substrátu zničeny a vazebná síla mezi vrstvou mědi a substrátem se zvýší na 1,2-1,5 N/mm.
Správně zvyšte koncentraci roztoku pro pokovování mědí, prodlužte reakční dobu, vypněte ultrazvukovou funkci měděného pokovovacího drátu, zajistěte, aby tloušťka mědi stěny otvoru byla větší nebo rovna 25 μm, splňujte požadavek na 20% zahuštění podle standardu IPC Class 2 a vyhněte se tepelné roztažnosti osy Z- způsobující prasknutí stěny otvoru.
3. Proces přenosu grafiky a leptání
Přísně kontrolujte toleranci šířky čáry v rozmezí ± 2 % a použijte stonásobné zrcátko ke kontrole šířky čáry a rozteče mikropáskové čáry na první desce, abyste zajistili přesnost impedance.
Přesně řiďte rychlost a rovnoměrnost leptání, abyste zajistili hladké okraje obvodu bez otřepů, čímž se zabrání rušení způsobenému rozptylem signálu; Zbytková měď v rozsahu 2,54 mm kolem vyleptané mikropáskové čáry musí být důkladně odstraněna a je přísně zakázáno seškrabovat zbytkovou měď čepelí.
Většinu PTFE plechů je po leptání zakázáno brousit, aby se zabránilo poškození rovinnosti měděného povrchu a zavedly další ztráty.
4. Proces laminace
Přesná kontrola tří hlavních parametrů teploty, tlaku a času pro laminaci, zajištění rovnoměrného toku lepidla polovytvrzené fólie (PP fólie), žádné bubliny nebo delaminace mezi vrstvami a kontrola tolerance tloušťky média ve velmi malém rozsahu, přímo zajišťující konzistenci impedance.
Je třeba zkontrolovat shodu CTE různých materiálů na vícevrstvé struktury se smíšeným tlakem, aby se zabránilo prasklinám ve stěně otvoru a selhání delaminace během vícenásobných lisovacích a přetavovacích pájecích procesů; Před laminováním PTFE desky je třeba je zapéct při 150 stupních po dobu 2 hodin, aby se odstranila vlhkost a zabránilo se pěnění po laminaci.