


V současném průmyslu, kde se vysokohustotní propojení a vysokorychlostní přenos signálu staly standardem, struktura děr PCB již není jednoduchým "vodivým kanálem", ale základním prvkem, který přímo určuje hustotu zapojení, integritu signálu a výtěžnost hromadné výroby. Mnoho hardwarových inženýrů se často setkává s položkami potvrzení výběru, jako jsou „průchozí díry, slepé díry a zakopané díry“ v technickém listu EQ továrny na desky, když čelí BGA husté kabeláži a designu desky na vysoké úrovni. Mírná odchylka v úsudku může vést k nedostatečnému prostoru pro zapojení, dlouhým zpětným cestám signálu a dokonce k výraznému poklesu celkového výnosu desky.
Definice jádra a strukturální rozdíly tří typů pórů
Z hlediska konstrukční podstaty spočívá hlavní rozdíl mezi průchozím otvorem, slepým otvorem a zapuštěným otvorem v „rozsahu průniku otvoru v desce“ a tyto tři odpovídají různým logikám zpracování a hranicím aplikací:
-
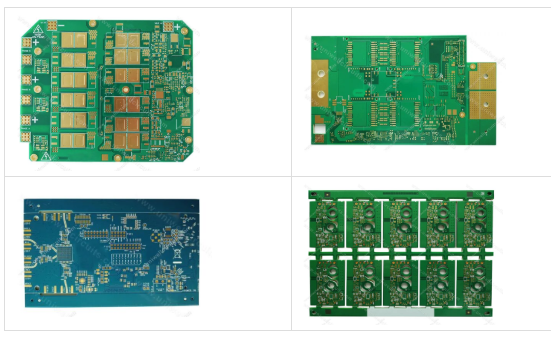
Průchozí otvor: Přímo proniká z horní vrstvy do spodní vrstvy, zcela proniká všemi vrstvami PCB a je nejtradičnější propojovací strukturou. Jeho logika zpracování je „nejprve vylisujte celou desku a poté mechanicky vyvrtejte otvory jedním tahem“, s nejjednodušším procesním řetězcem a nejnižšími náklady.
-
-
Slepá díra: pouze spojuje vnější vrstvu PCB se specifikovanou vnitřní vrstvou a neproniká celou deskou. Vezmeme-li jako příklad desky s 8 vrstvami a 14 vrstvami, slepými otvory v 8 vrstvách desek lze dosáhnout 1-L2, 1-L3, 1-4L, 1-5L, 2-3L, 5-8L a 7-8L. 14 vrstev slepými otvory lze dosáhnout spojení mezi vrstvami 1-7L, 1-10L, 14L a 81-1.
-
-
Je vyžadována důvěrnost, snímek byl zpracován a je pouze orientační
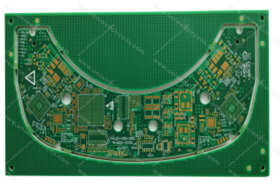
Zasypaná díra: zcela pohřben uvnitř desky plošných spojů, aniž by se rozšířil na jakýkoli vnější povrch. Například u desky s 20 vrstvami dosahují zakopané otvory pouze propojení od L2 do L4 a pozice otvorů nelze pozorovat z obou stran desky. Jeho logikou zpracování je nejprve vyvrtat otvory pro metalizaci a poté se podílet na laminaci. Veškeré zpracování otvorů musí být dokončeno ve fázi vnitřní jádrové desky a poté jsou otvory zcela zabaleny uvnitř desky prostřednictvím následujících procesů laminace.
-
Je vyžadována důvěrnost, snímek byl zpracován a je pouze orientační
-
Výrobní proces a klíčové parametry tří typů otvorů
Různé struktury otvorů odpovídají zcela odlišným procesním vazbám a přesnosti řízení, což je také hlavním důvodem obrovského rozdílu v nákladech mezi vícevrstvými deskami vyššího řádu a běžnými deskami s průchozími otvory:
-
-
Procesem díry: Používají se běžné vrtáky z wolframové oceli o průměru 0,2 mm nebo větším a otáčky vřetena jsou řízeny na 80 000 až 150 000 otáček za minutu. Jedno vrtání může dokončit úplné zpracování desky. Standardní průmyslový poměr stran je řízen v rozmezí 10:1 a továrna na desky zajišťuje výměnnou kapacitu chemikálií na stěnách otvorů prostřednictvím horizontálních galvanizačních linek PTH. Rovnoměrnost tloušťky mědi může stabilně splňovat standardy IPC úrovně 2 nebo vyšší. V současné době může v běžných scénářích hromadné výroby minimální apertura průchozích otvorů dosáhnout 0,15 mm, ale když je menší než 0,2 mm, je vyžadována speciální optimalizace parametrů zařízení.
-
-
Technologie slepých děr: rozděleno do dvou tras: tradiční mechanicky řízené hluboké slepé díry a mainstreamové laserové slepé díry. Mechanické slepé otvory se vrtají pomocí vrtacího zařízení s kontrolou hloubky, s přesností hloubky řízenou v rozmezí ± 0,05 mm a konvenčním poměrem AR 1,2:1; Laserové slepé otvory jsou odstraňovány pomocí CO ₂ nebo UV laserů s přesností apertury ± 0,01 mm a minimální aperturou 3 mil. Hustota energie je stabilně řízena na 8-12 J/cm² a vnitřní vrstva a spodní okruh se během procesu nepoškodí. Po dokončení laserového zpracování slepého otvoru je nutné optimalizovat průtok a dobu namáčení roztoku léčiva, aby se zabránilo zbytkovému roztoku léčiva v otvoru na slepém konci a zajistilo se, že v propadu mědi nebudou žádné dutiny.
-
-
-
-
Pohřební proces: Zcela založené na zpracování tenkých jádrových desek je nejprve dokončeno mechanické vrtání na nezávislé vnitřní jádrové desce a poté je karbonizovaná pryskyřice na stěně otvoru odstraněna vrtáním manganistanu draselného za mokra. Poté se tloušťka mědi na stěně otvoru zvýší na 10-20 μm pomocí chemického nanášení mědi a galvanického pokovování celé desky. Nakonec je obvod vnitřní vrstvy vyleptán a poté se účastní následné vícevrstvé laminace. Během celého procesu musí být parametry teploty, tlaku a času laminace přesně řízeny, aby se zabránilo ucpání zakopaných otvorů tokem lepidla v polovytvrzeném plechu nebo posunutí a deformaci tenké jádrové desky způsobené napětím při laminaci.
-
Typické případy průmyslových aplikací
Kombinovaný výběr různých struktur pórů přímo určuje horní hranici výkonu konečného produktu. Uniwell Circuits vytvořila vyspělá implementační řešení v mnoha špičkových výrobních oborech:
-
24 vrstev vysokorychlostní backplane serveru AI: Celá deska využívá základní schéma propojení „průchozí díry + zadní vrtání“ a je vybavena laserovými slepými otvory 1-2 řádu v oblasti soketu CPU, čímž se zkracuje délka zpětné cesty BGA pinů o více než 40 %, zabraňuje se vážnému odrazu vysokorychlostních signálů na zbytkové hromadě průchozích děr a splňuje požadavky na přenos signálů SerDes nad 25 Gb/s. Pokud všechny tyto konstrukce používají běžné průchozí otvory, nejen že bude prostor pro kabeláž zcela nedostatečný, ale také integrita signálu nebude splňovat normy.
-
-
-
-
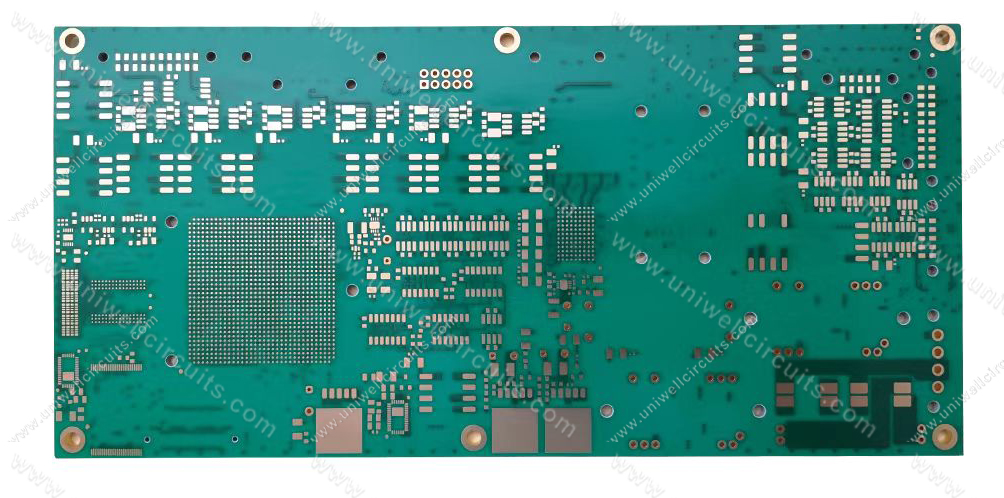
16 vrstev RO4350B+RO4450F vysokofrekvenční deska se slepými otvory: V oblasti modulu RF transceiveru se používají slepé otvory laseru L1-L2 k dosažení blízkého uzemnění, řízení parazitní indukčnosti prokovu v rámci 0,1 nH a významně snižuje vložný útlum signálů milimetrových vln 77 GHz. Pokud je použit běžný průchozí otvor, příliš dlouhá zemnící dráha způsobí snížení zisku antény o 2-3dB, což nemůže splnit požadavky na detekční vzdálenost radaru namontovaného ve vozidle.
|
|
Je vyžadována důvěrnost, snímek byl zpracován a je pouze orientační
-
-
10 vrstev HDI slepá deska zapuštěných otvorů 3. řádu: Pod čipem SOC vlajkové lodi základní desky smartphonu se používá design slepé zakopané díry + naskládané díry k dosažení vysoké hustoty ventilátoru z tisíců pinů v oblasti BGA o velikosti nehtu. Bez zvýšení celkového počtu vrstev se zdroje kabeláže zvýší o 40 % a cesta přepínání signálové vrstvy se výrazně zkrátí, čímž se sníží celková spotřeba energie asi o 12 %.
-
26 vrstev polovodičové testovací propojovací desky: V oblasti rozhraní karty sondy je použito velké množství skrytých otvorů, aby bylo dosaženo vzájemného propojení mezi sousedními vrstvami ve vnitřní vrstvě, aniž by zabíraly jakýkoli vnější prostor pro vedení. I při více než 20 000 propojovacích kanálech na celé desce je tolerance impedance všech signálových kanálů stále řízena v rozmezí ± 5 %, což splňuje požadavky na vysokou přesnost synchronizace při testování čipů. -
Základní principy rozhodování o výběru
V praktických projektech neexistuje mezi třemi typy otvorů absolutní nadřazenost ani podřadnost, pouze rozdíly ve scénářích přizpůsobení: běžné průmyslové řídicí desky, dvouvrstvé čtyřvrstvé desky spotřební elektroniky a designy s plnými průchozími otvory jsou upřednostňovány pro maximalizaci kontroly nákladů při splnění požadavků na výkon; Desky BGA s vysokou hustotou a vysokorychlostní serverové desky mohou zavést zdroje vedení pro optimalizaci slepých děr prvního řádu; Špičkové desky HDI a miniaturizované RF moduly vyžadují návrh kombinace slepých zapuštěných otvorů, aby bylo dosaženo nejvyšší hustoty propojení na omezené ploše desky.